 English
 中文简体
 日本語
 한국어
 русский
 Español

탑 염색 직물이란 무엇입니까?
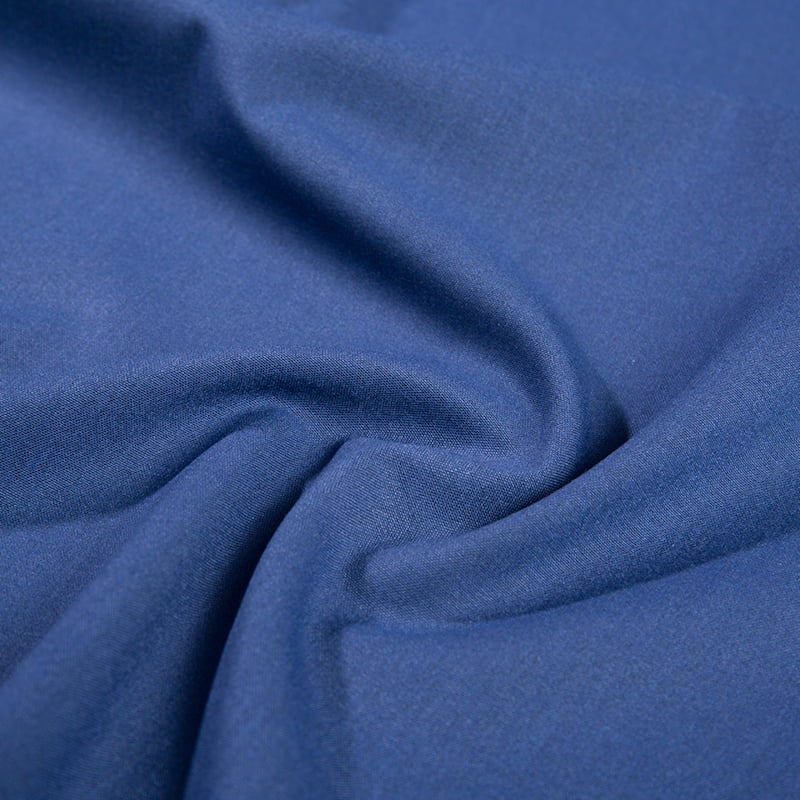
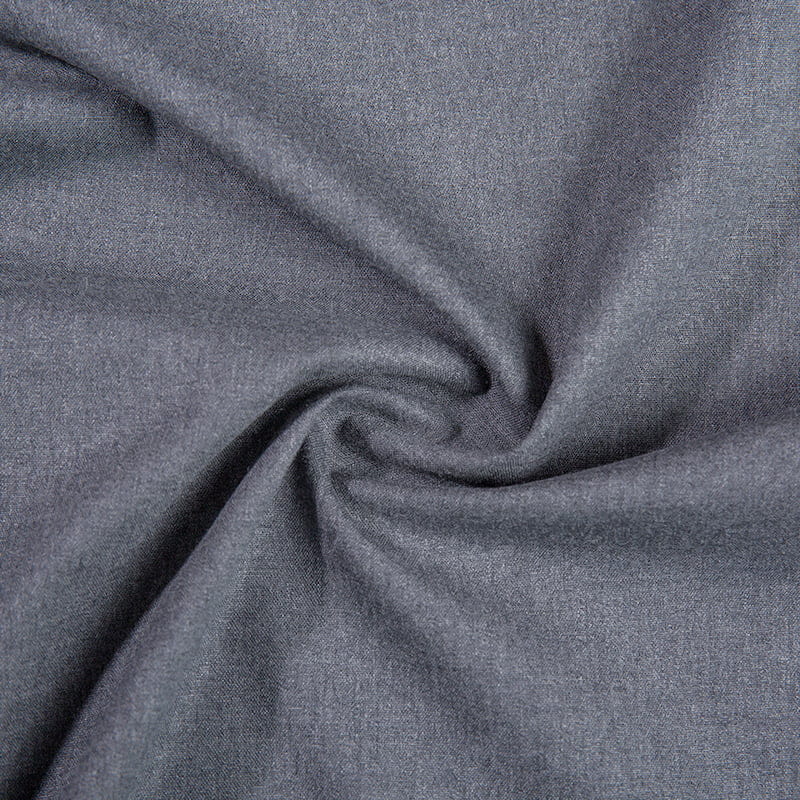
탑 염색 직물 방적 및 직조 전 섬유 또는 슬라이버 단계 —에서 염색이 발생하는 직물 재료를 말합니다. 색상은 바로 그 근원에 적용되기 때문에 염료는 각 섬유의 코어에 균일하게 침투하여 풍부하고 혼합 된 톤과 탁월한 색상 견뢰도를 제공합니다. 이 공정은 프리미엄 슈트, 비즈니스 웨어 및 고급 워스티드 직물에 널리 사용됩니다.
섬유 용어에서 "상단"은 무엇을 의미합니까?
직물 제조에서 "상단"은 구체적으로 긴 섬유로 이루어진 빗질되고 인출된 연속 로프—슬라이버 또는 빗질된 상단으로 알려짐를 의미합니다. 이는 짧은 섬유를 제거하고 나머지 긴 섬유를 평행하게 정렬하는 카딩 및 빗질 후 단계입니다. 이 단계 (실이나 직물 단계가 아닌) 에서의 염색은 탑 염색을 다른 방법과 구별하는 것입니다.
직물에 맞는 상부 염색에 사용되는 일반적인 섬유 유형은 다음과 같습니다
- 폴리에스테 (P)
내구성과 주름 방지 기능을 추가합니다 - 레이온 / 비스코스(R)
드레이프와 부드러운 손 느낌을 제공합니다 - 양모 (W)
자연스러운 탄력성과 따뜻함 - 스판덱스 / 엘라스테인
2방향 또는 4방향 스트레칭에 기여합니다 - 모달 / 리넨
질감과 통기성을 더해줍니다
단계별 최고의 염색 공정
최고의 염색 워크플로는 실 염색이나 조각 염색과 구별되는 정확한 순서를 따릅니다
- 섬유 준비: 폴리에스테르, 레이온 또는 양모와 같은 원료를 카드화하고 균일한 섬유 조각(상단)으로 빗질합니다.
- 슬라이버 염색: 섬유 상단은 가압 염색 용기에 적재되고 고온 (일반적으로 100 –130 °C) 에서 염색되어 완전한 염료 침투를 보장합니다.
- 블렌딩 및 스피닝: 색상이 다르거나 구성이 다른 염색 상판을 정확한 비율로 혼합한 다음 뽑아 실로 방적합니다. 이 단계에서는 최종 색상과 멜란지 특성을 결정합니다.
- 직조: 방적사는 뒤틀려 그레이지 직물로 직조됩니다.
- 마무리: 그을음, 정련, 텐터링, 열경화와 같은 공정은 직물에 최종 손 느낌과 치수 안정성을 제공합니다.
상부 염색 방법과 기타 염색 방법: 직접 비교
상단 염색이 원사 염색 및 조각 염색과 어떻게 비교되는지 이해하면 구매자가 정보에 입각한 소싱 결정을 내리는 데 도움이 됩니다.
| 속성 | 탑 염색 | 원사 염색 | 조각 염색 |
|---|---|---|---|
| 염색 단계 | 섬유 / 슬라이버 | 방적사 | 완성되는 직물 |
| 색상 견뢰도 (ISO) | 4–5학년 | 급료 3.5–4.5 | 3–4학년 |
| 색상 깊이 및 혼합 | 풍부한 멜란지, 멀티톤 | 솔리드 또는 스트라이프/확인 | 단색만 |
| MOQ 유연성 | 중간 (300–500m) | 중간–높음 | 낮은 (유연한) |
| 리드타임 | 더 긴 (전체 프로세스) | 중간 | 가장 짧은 |
| 일반적인 응용 프로그램 | 프리미엄 슈트, 블레이저 | 셔츠, 수표, 데님 | 안감, 캐주얼 의류 |
탑 염색 직물의 주요 장점
프리미엄 슈트 제조업체는 다음과 같은 몇 가지 구체적인 이유로 탑 염색 원단을 선호합니다
- 우수한 색상 견뢰도: 염료 분자는 각 섬유 내에 깊이 결합합니다. 세탁 견뢰도 및 문지름 견뢰도는 ISO 등급 4 이상에서 일관되게 테스트되며, 이는 20+ 세탁 주기 후에도 색상이 안정적으로 유지된다는 것을 의미합니다.
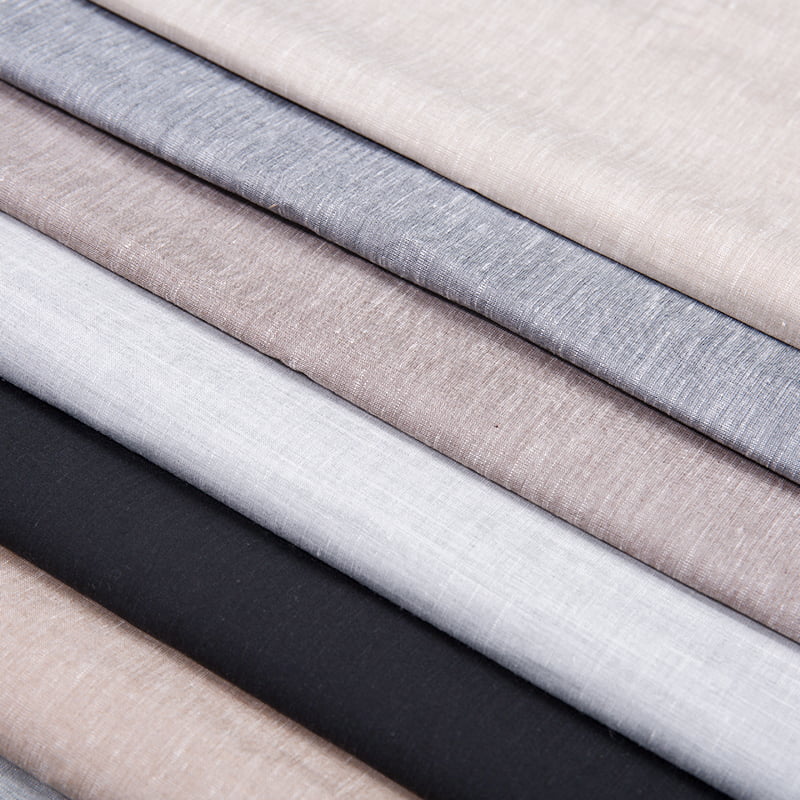
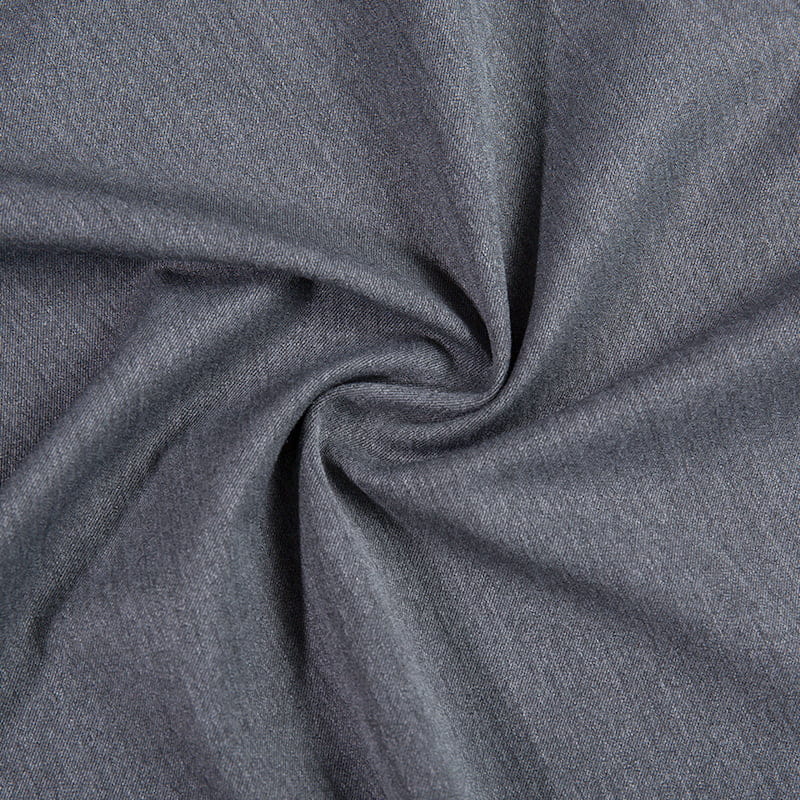
- 자연스러운 멜란지 모양: 회전하기 전에 다르게 염색된 상단을 혼합하면 조각 염색으로는 복제할 수 없는 열선 또는 다중 톤 모양이 생성됩니다. 이러한 시각적 깊이는 고급 슈트의 특징입니다.
- 균일한 염료 침투: 각 섬유는 직조하기 전에 개별적으로 염색되기 때문에 단면은 전체적으로 일관된 색상을 나타냅니다. — 마모되는 표면 전용 코팅은 없습니다.
- 다용도 섬유 혼합: 다양한 염색 섬유(예: 폴리에스터 + 레이온 + 스판덱스)를 슬라이버 단계에서 결합할 수 있어 미적, 기능적 이점을 모두 갖춘 복잡한 성능 블렌드가 가능합니다.
- 단위당 환경 부하 감소: 직조 전 염색은 재염색 폐기물을 줄이고 섬유 단계에서 물과 화학 물질을 더욱 엄격하게 관리할 수 있게 해줍니다.
탑 염색 슈트의 일반적인 직물 구성
시중에 판매되는 대부분의 최고 염색 정장 직물은 외관, 편안함 및 성능의 균형을 맞추도록 설계된 블렌드입니다. 가장 일반적인 구성은 다음과 같습니다:
| 혼합하다 | 일반적인 비율 | 뻗기 | 주요 이점 |
|---|---|---|---|
| 폴리에스테르 / 레이온(TR) | 65/35 또는 70/30 | 없음 / 양방향 | 주름 방지 + 드레이프 |
| TR + 스판덱스 | 64/34/2 또는 이와 유사한 | 2방향 또는 4방향 | 맞춤형 핏을 위한 컴포트 스트레치 |
| TR + 스판덱스 + 리넨 | 변수 | 2방향 | 통기성 + 질감 |
| 폴리에스테르 + 레이온 + 모달 | 변수 | 2방향 또는 4방향 | 부드러운 손 느낌 + 모양 유지 |
상단 염색 직물을 사용하는 곳
탑 염색 원단은 색상 깊이, 내구성, 프리미엄 미학이 타협할 수 없는 용도에 주로 선택됩니다
- 남성용 정장 바지
가장 일반적인 최종 용도로, 좌석과 무릎과 같은 마모가 심한 부위에 일관된 색상이 필요합니다 - 정장 재킷과 블레이저
멜란지 깊이와 색상 일관성이 눈에 보이는 품질 지표인 경우 - 비즈니스 캐주얼 바지
스트레치 TR 블렌드는 사무실 환경에서 하루 종일 편안함을 제공합니다 - 학교와 교복 착용
높은 색상 견뢰도는 반복적인 세탁을 통해 외관을 유지합니다 - 작업복 및 정장
치수 안정성과 구조화된 드레이프가 전문 복장 규정을 충족합니다
상단 염색 직물을 식별하는 방법
원단이 상면 염색되었는지 확실하지 않은 경우 몇 가지 실용적인 지표가 있습니다
- 단면 색상: 직물에서 실을 자르고 단면을 검사하십시오. 상단 염색 섬유는 전체적으로 일관된 색상을 보여줍니다; 조각 염색 직물은 종종 더 가벼운 코어를 드러냅니다.
- 멜란지 외관: 탑 염색 직물은 일반적으로 미묘한 투톤 또는 헤더 효과를 나타냅니다 — 이것은 혼합 된 섬유 탑의 시각적 특징입니다.
- 직물 사양 시트: 평판이 좋은 공급업체는 제품 데이터 시트에 색상 견뢰도 테스트 결과와 함께 "상부 염색" 또는 "섬유 염색"을 명시합니다.
- 손 느낌의 일관성: 염색은 표면 코팅을 추가하지 않기 때문에 상단 염색 직물은 일반적으로 뻣뻣하거나 왁스 같은 표면 없이 자연스럽고 질감이 일관된 느낌을 줍니다.
구매 팁: 탑 염색 원단을 현명하게 조달하는 방법
의류 제조업체, 패션 브랜드 또는 조달 구매자이든, 최고급 염색 정장 원단을 구매할 때 다음 사항을 염두에 두십시오
- 색상 견뢰도 테스트 보고서 요청: ISO 105-C06(세척) 및 ISO 105-X12(럽) 결과를 요청하세요. 신뢰할 수 있는 상단 염색 직물은 두 테스트 모두에서 최소 4등급을 달성해야 합니다.
- 스트레칭 요구 사항을 미리 지정하세요: 비신축성, 2방향 신축성 또는 4방향 신축성이 필요한지 명확하게 명시하십시오. — 이는 사용된 스판덱스 포함 및 직조 구조를 결정합니다.
- 원단 무게와 너비를 확인하세요: 적합한 직물의 범위는 일반적으로 200–320g/m²이며 표준 너비는 145–150cm입니다. 이것이 절단실 요구 사항과 일치하는지 확인하십시오.
- 대량 주문 전에 견본 책을 주문하세요: 상단 염색 멜란지 톤은 생산 배치에 따라 달라질 수 있습니다. 항상 표준 D65 조명 하에서 물리적 견본에 대해 확인하십시오.
- MOQ 및 리드타임 확인: 상단 염색에는 더 긴 사전 생산 단계가 포함됩니다. 표준 MOQ는 색깔 당 전형적으로 300–500 미터입니다; 리드타임은 주식 가용성에 따라서 30 60 일에서 60 일 범위입니다.
- 섬유 혼합 및 구성 인증서 확인: 명시된 혼합 비율(예: 폴리에스터 65% / 레이온 33% / 스판덱스 2%)이 실제 생산량과 일치하는지 확인하려면 섬유 함량 인증서를 요청하세요.
- 기본 패브릭 프로그램을 고려하세요: 많은 공장에서는 표준 색상의 기성품 상단 염색 직물을 제공하므로 소규모 주문의 경우 리드 타임을 7–15일로 단축할 수 있습니다.

 이메일: martin@fuxing-tex.com
 중국 저장성 소흥시 케차오구 첸칭가 신뎬촌.
